福建南平膠囊粉體氣力輸送系統工程案例
在福建南平,一家專注於醫藥品生產的具有通常市場經驗面臨着傳統物料輸送方式的瓶頸。隨着生產規模的擴大,原有的皮帶輸送機、鬥式提升機等設備在輸送膠囊產品時,暴露出諸多問題:物料在輸送過程中易產生粉塵飛揚,影響生產環境與員工健康;輸送效率低下,無法滿足連續化生產的需要;物料破損率較高,導致產品合格率下降,增加生產成本。面對這些挑戰,企業決定尋求更高效、更環保的輸送解決方案,最終選擇了山東海德粉體工程有限公司(簡稱“海德粉體”)提供的膠囊氣力輸送系統,成功實現了生產流程的升級與優化。
定製化系統設計:滿足膠囊輸送的特殊需求
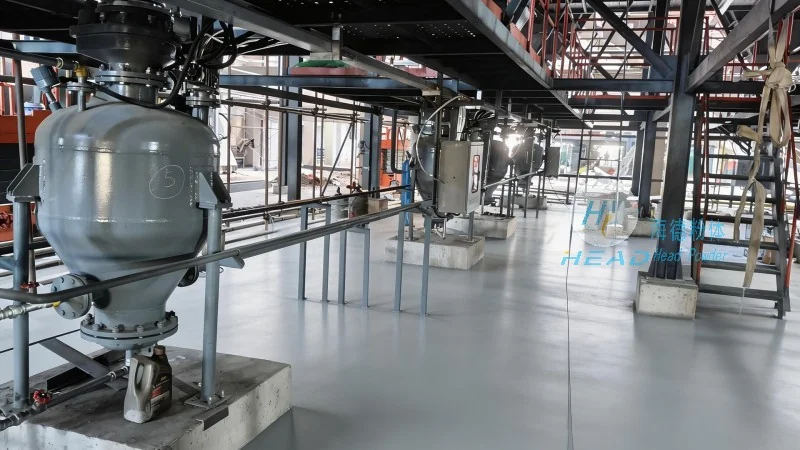
海德粉體技術人員深入客戶現場,對生產流程、物料特性(如膠囊的尺寸、硬度、易碎性)及現場環境進行了全面調研。針對膠囊這類易磨損、表面光滑的物料,系統設計採用了正壓氣力輸送工藝,通過羅茨風機提供穩定的高壓氣流,將膠囊物料從供料裝置吸入輸送管道,再通過氣固分離設備將物料與空氣分離,最終送入收料倉。整個系統佈局緊湊,根據客戶廠房空間合理規劃,輸送管道採用食品級不鏽鋼材質,內壁光滑,有效減少物料與管道的摩擦,降低破損風險。此外,系統配備了智能控制系統,可實時監測壓力、流量、溫度等參數,實現自動化運行與故障預警,有助於系統穩定可靠。
核心設備詳解:膠囊氣力輸送系統的關鍵組件
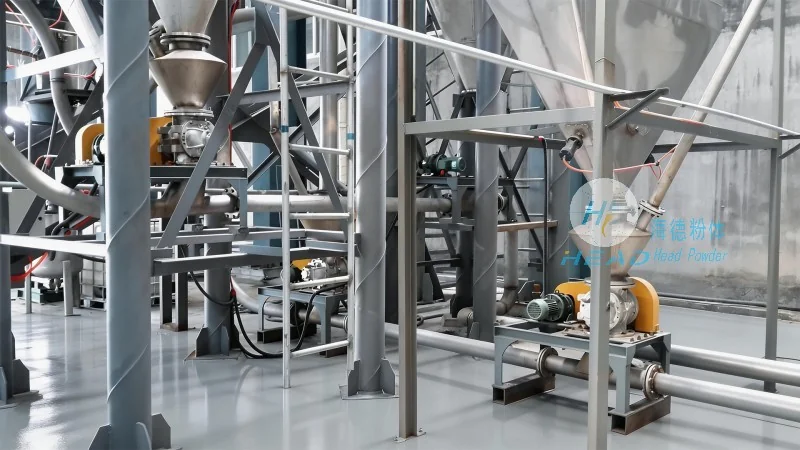
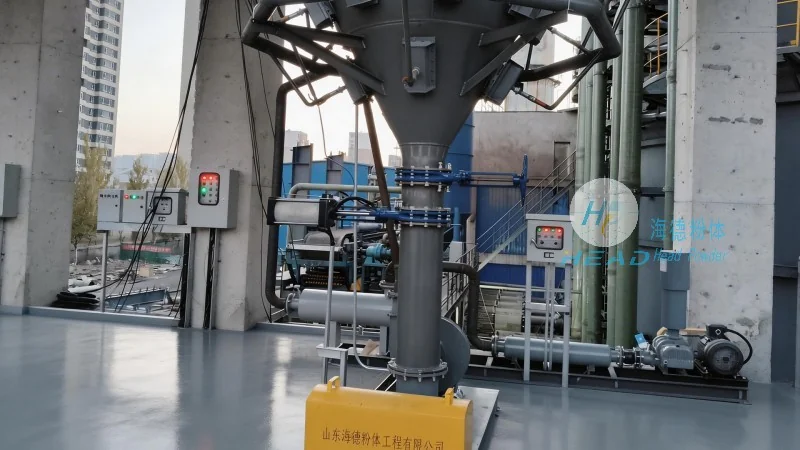
該膠囊氣力輸送系統由多個關鍵設備組成,每個設備均經過精心設計,以適應膠囊物料的特殊要求。首先,供料單元是系統的起點,採用螺旋進料機與振動給料機結合的方式,有助於物料均勻、連續地進入輸送管道,避免卡料或堵塞。進料機採用耐磨材料製造,內部螺旋葉片設計合理,能夠有效防止物料堆積,同時減少對物料的擠壓。其次,氣源系統由羅茨風機提供,該風機具有壓力穩定、流量可調的特點,能夠根據輸送量需求調整風量,有助於輸送效率。風機採用低噪音設計,減少對生產環境的影響。輸送管道採用無縫不鏽鋼管,內徑根據物料特性與輸送量確定,通常爲100-200毫米,管道佈局採用直線或輕微彎曲,減少氣流阻力。在輸送末端,氣固分離器是關鍵設備,採用旋風分離器與袋式過濾器兩級分離,旋風分離器首先將大部分物料從氣流中分離出來,袋式過濾器則進一步過濾細小粉末,有助於排放的空氣達到環保標準。最後,收料裝置包括料倉與輸送泵,將分離後的物料送入下一工序或包裝環節。所有設備均符合GMP標準,表面光滑易清潔,便於維護與消毒,適用於醫藥、食品等對衛生要求嚴格的行業。
技術優勢分析:氣力輸送相比傳統方式的應用優勢
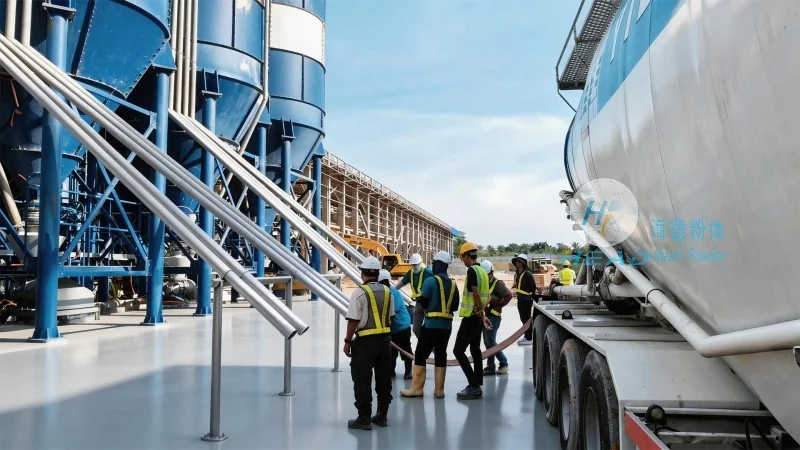
與傳統的皮帶輸送、鬥式提升機等機械輸送方式相比,膠囊氣力輸送系統具有不可比擬的優勢。首先,無粉塵污染,氣力輸送採用密閉管道輸送,物料與外界空氣充分隔離,改善了傳統輸送方式中粉塵飛揚的問題,改善了生產環境,降低了員工健康風險。其次,輸送效率高,氣力輸送的輸送速度可達每秒數米,輸送距離可達數百米,甚至更遠,能夠滿足大規模生產的高效需求。例如,本案例中,系統每小時可輸送14噸膠囊,遠高於傳統設備的10噸/小時,大大提高了生產效率。第三,物料破損率低,由於系統採用低流速、低壓力輸送,物料在管道內以懸浮狀態運動,減少了物料之間的碰撞與摩擦,對於易碎的膠囊產品,破損率可降至1%以下,有助於了產品完整性。第四,自動化程度高,系統配備智能控制系統,可實現自動啓停、流量調節、故障報警等功能,減少了人工操作,降低了勞動強度。此外,系統佔地面積小,佈局靈活,可根據客戶需求調整,節省了廠房空間。這些優勢使得膠囊氣力輸送系統成爲製藥、食品企業升級生產線的可作爲選擇。
實際應用效果:提升生產效率與降低成本
福建南平項目的實施效果較好,客戶對海德粉體提供的膠囊氣力輸送系統給予了高度評價。系統自投入使用以來,運行穩定,故障率極低,已連續運行超過兩年,未出現重大故障。根據客戶反饋,系統運行後,輸送效率提升了40%以上,物料破損率從原來的4%降至0.8%以下,粉塵污染問題充分解決,生產環境變得整潔、安全。具體數據表明,原輸送系統每小時輸送10噸膠囊,運行中破損率約4%,更換爲海德粉體系統後,每小時輸送14噸,破損率降至0.8%,運行成本(包括設備維護、能源消耗等)降低了約15%。此外,由於系統自動化程度高,人工操作減少,企業節省了人力成本。這些實際效果充分證明了海德粉體膠囊氣力輸送系統的較好性與可靠性,爲客戶帶來了實實在在的經濟效益與生產效益。