水泥生料氣力輸送技術解析:正壓與負壓模式對比
在水泥生產流程中,生料輸送環節的效率與穩定性直接關係到整個生產線的運行成本與產品質量。隨着工業自動化水平的提升,氣力輸送技術已成爲水泥生料輸送的主流選擇,它通過管道系統實現物料的連續、無接觸輸送,改善了傳統機械輸送中存在的粉塵飛揚、設備磨損等問題。本文將深入解析水泥生料氣力輸送中的正壓與負壓兩種核心模式,對比其技術特點與應用場景,爲行業用戶提供清晰的技術參考。
正壓氣力輸送技術:高壓輸送的效率優勢
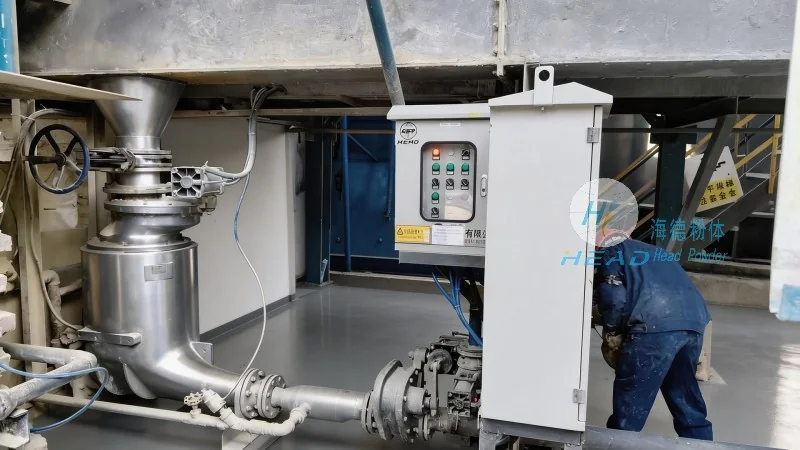
正壓氣力輸送系統通過向輸送管道內持續輸送高壓空氣或氣體,將物料顆粒懸浮並沿管道輸送至目的地。該模式的核心特點是輸送壓力高於大氣壓,物料在正壓環境下被強制輸送,因此具備以下應用優勢:首先,輸送距離可達數公里,能夠滿足大型水泥廠跨區域物料輸送的需求;其次,輸送過程連續穩定,不受地形起伏影響,適合複雜管路佈局;再者,由於物料始終處於懸浮狀態,減少了與管道內壁的摩擦,降低了設備磨損,延長了使用壽命。正壓氣力輸送的典型應用包括從生料磨到預分解爐的長距離輸送,以及多台設備之間的物料調配。不過,正壓系統也面臨設備投資較高、密封要求嚴格等挑戰,需要專業的密封技術來防止空氣泄漏,同時維護成本也相對較高。對於資金充裕、對輸送效率有極高要求的用戶,正壓氣力輸送是可作爲選擇。
負壓氣力輸送技術:低壓吸送的靈活應用
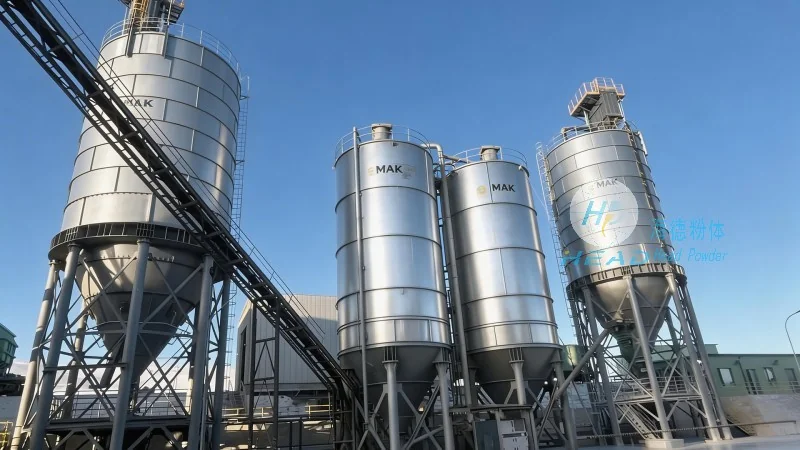
與正壓輸送不同,負壓氣力輸送系統通過在輸送管道末端形成負壓,利用大氣壓將物料吸入管道並輸送至接收設備。該模式的工作原理是,風機在管道出口處抽氣,導致管道內壓力低於外界大氣壓,物料在壓力差作用下被吸入並隨氣流移動。負壓氣力輸送的優勢主要體現在設備簡單、投資成本低,較爲適合短距離或低濃度物料的輸送。例如,在中小型水泥廠中,從生料庫到生料磨的短距離輸送,或是在車間內的小範圍物料轉移,負壓系統能夠以較低成本實現高效輸送。此外,負壓輸送對物料顆粒的適應性較強,即使物料中含有通常量的水分或粘性成分,也能較好地完成輸送任務。然而,負壓系統的輸送距離通常有限,一般不超過數百米,且容易受到環境風、溫度變化的影響,導致輸送效率波動。對於輸送距離短、預算有限、對輸送精度要求不高的場景,負壓氣力輸送提供了經濟有效的解決方案。
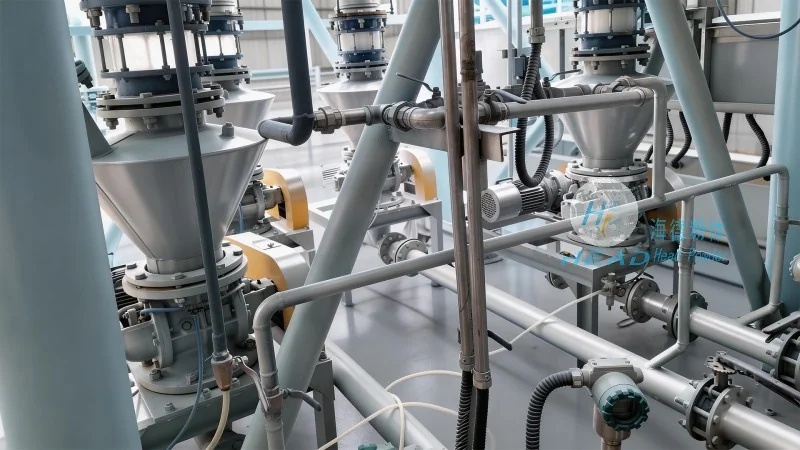
正壓與負壓模式的技術對比與選擇建議
綜合正壓與負壓兩種氣力輸送模式的特點,用戶在選擇時應綜合考慮以下因素:首先是輸送距離,若需長距離輸送(如超過1公里),正壓系統更優;若爲短距離(如數百米內),負壓系統更經濟。其次是物料特性,對於乾燥、無粘性的生料,兩種模式均可適用,但對於溼度較高或易結塊的物料,負壓系統可能因負壓環境下的物料流動性更好而更具優勢。此外,設備投資與維護成本也是關鍵考量,正壓系統雖然初期投入高,但長期運行效率高、維護成本低;負壓系統則相反,初期成本低,但可能需要更頻繁的設備維護。在實際應用中,許多大型水泥廠會結合兩種模式,例如用正壓系統完成長距離主輸送,用負壓系統處理車間內的輔助輸送,以實現整體系統的優化。例如,山東海德粉體工程有限公司爲某大型水泥企業定製了正壓與負壓結合的輸送方案,成功實現了從生料庫到預分解爐的全程高效輸送,既有助於了長距離輸送的效率,又通過負壓系統解決了車間內的局部物料轉移問題,最終使客戶的生產成本降低了約15%。
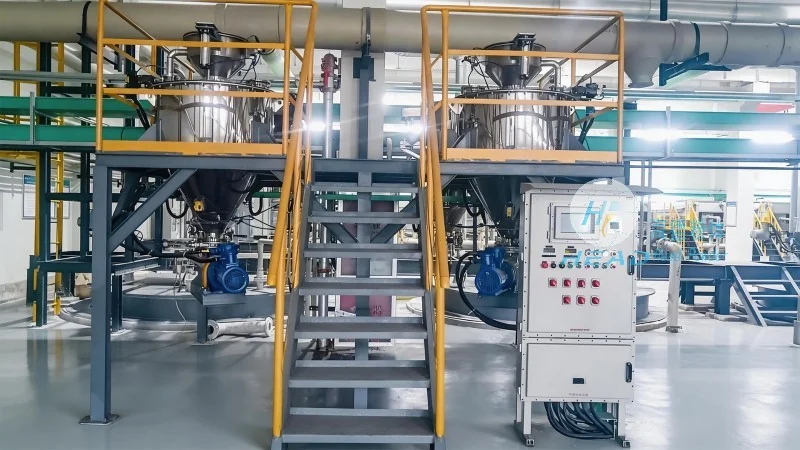
海德粉體:定製化氣力輸送解決方案提供商
山東海德粉體工程有限公司(簡稱“海德粉體”)專注於水泥生料氣力輸送技術的研發與應用,擁有多年的行業經驗和技術積累。公司提供從正壓到負壓的全系列氣力輸送設備,可根據客戶的具體需求定製化設計,包括輸送距離、物料特性、管路佈局等。無論是大型水泥廠的規模化輸送需求,還是中小型企業的經濟型解決方案,海德粉體都能提供專業的技術支持與設備支持。公司注重設備的質量與可靠性,所有產品均採用良好材料製造,並配備完善的售後服務體系,有助於客戶在使用過程中遇到的問題能夠得到及時解決。如果您正在尋找可靠的水泥生料氣力輸送解決方案,不妨聯繫海德粉體的專業團隊,他們將根據您的實際生產情況,提供最合適的輸送方案。聯繫人張經理,電話15662777102,期待與您合作,共同提升生產效率與經濟效益。