玻璃纖維物料輸送系統規格參數介紹
玻璃纖維作爲一種良好性能的增強材料,廣泛應用於建築、汽車、航空航天及複合材料製造等領域。然而,玻璃纖維在加工、包裝及運輸過程中,面臨着粉塵飛揚、纖維纏繞設備以及難以較爲準確計量的難題。傳統的機械輸送方式往往難以滿足工業對環保、高效及自動化的嚴苛要求。因此,採用較好的玻璃纖維氣力輸送系統已成爲行業內的通常選擇。本文將深入解析該系統的規格參數、工作原理及主要特點,並重點介紹提供專業解決方案的工程公司——山東海德粉體工程有限公司。
玻璃纖維物料輸送系統規格參數介紹
在設計和選型玻璃纖維氣力輸送設備時,建議依據具體的工況需求來確定一系列核心規格參數。這些參數直接決定了系統的輸送能力、能耗水平及運行穩定性。首先,輸送能力是首要考量指標,通常以噸/小時(t/h)爲單位,根據生產線的規模,該數值通常設定在0.5噸至50噸之間,以適應不同規模的玻璃纖維生產廠。
其次,系統的壓力等級是關鍵參數。對於玻璃纖維這類易產生靜電且易漂浮的物料,通常推薦採用負壓稀相輸送系統。負壓輸送系統的工作壓力一般控制在-20kPa至-60kPa之間,這種低壓環境能夠有效防止物料在輸送過程中產生過度破碎,同時有助於粉塵不會泄漏到外部環境中。相反,對於長距離或高濃度的輸送需求,正壓密相輸送系統則更爲適用,其工作壓力可達到0.4MPa至0.8MPa,但需配備更完善的料倉破拱裝置。
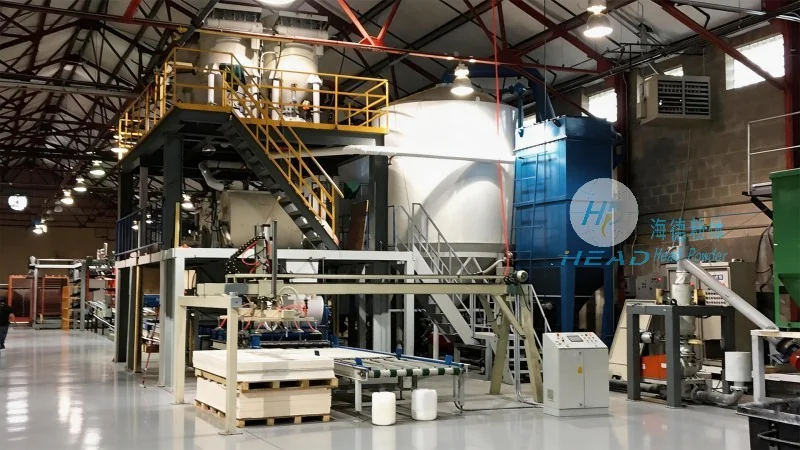
管道直徑與輸送風速也是不可忽視的規格參數。管道直徑通常根據輸送量和物料特性選擇DN50至DN300不等。輸送風速的設定至關重要,風速過低會導致物料沉積堵塞管道,風速過高則會造成物料過度破碎和管道磨損增加。針對玻璃纖維的特性,較好輸送風速通常設定在10m/s至25m/s之間,以有助於物料呈流態化懸浮輸送。
此外,氣源設備的選型同樣決定系統性能。常用的氣源包括羅茨風機或螺桿空壓機,其排氣量需根據系統的總耗氣量進行匹配,通常在1.2m³/min至100m³/min範圍內波動。控制系統的精度也是重要參數,玻璃纖維氣力輸送系統普遍採用PLC可編程邏輯控制器,能夠實現遠程監控、自動變頻調節及故障報警功能,有助於輸送過程的智能化。
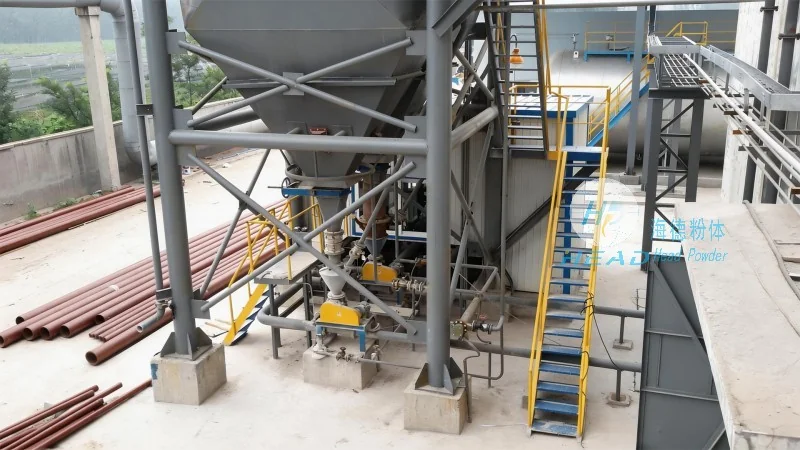
系統工作原理與流程詳解
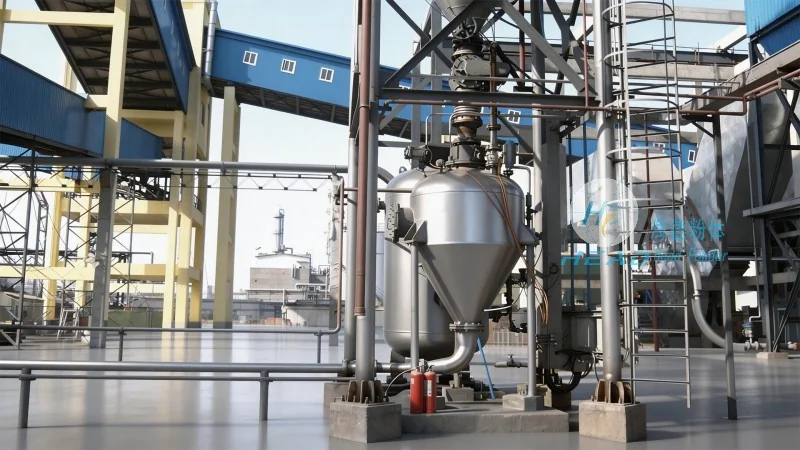
玻璃纖維氣力輸送系統的工作原理基於流體力學原理,通過氣流在密閉管道中推動物料移動。整個輸送流程通常包括氣源處理、輸送管道、供料裝置、分離裝置及除塵裝置五個主要部分。在負壓輸送模式下,氣源設備(如羅茨風機)產生負壓,將空氣吸入系統。供料裝置(如喉管或吸嘴)利用氣流產生的吸力,將分散在料斗或料倉中的玻璃纖維物料吸入輸送管道。
物料進入管道後,與空氣混合形成氣固兩相流。在負壓的作用下,物料被加速並輸送至地點。到達卸料點後,物料通過旋風分離器或布袋除塵器與氣流分離。分離出的玻璃纖維落入下方的儲料倉,而淨化後的空氣則經過脈衝除塵器進一步淨化,最後通過消音器排放至大氣中。這一過程實現了物料的“無塵化”輸送,有效改善了玻璃纖維粉塵污染的問題。
對於正壓輸送系統,工作流程則略有不同。氣源設備產生的高壓氣流首先推動物料,物料在高壓氣流的推動下進入輸送管道。爲了防止物料堵塞,通常需要配合發送罐或倉式泵使用。在輸送過程中,系統會根據壓力反饋實時調整氣量,有助於物料能夠順暢地通過彎頭和長距離管道。無論是負壓還是正壓,氣力輸送設備的核心都在於氣流的合理分配與壓力的較爲準確控制。
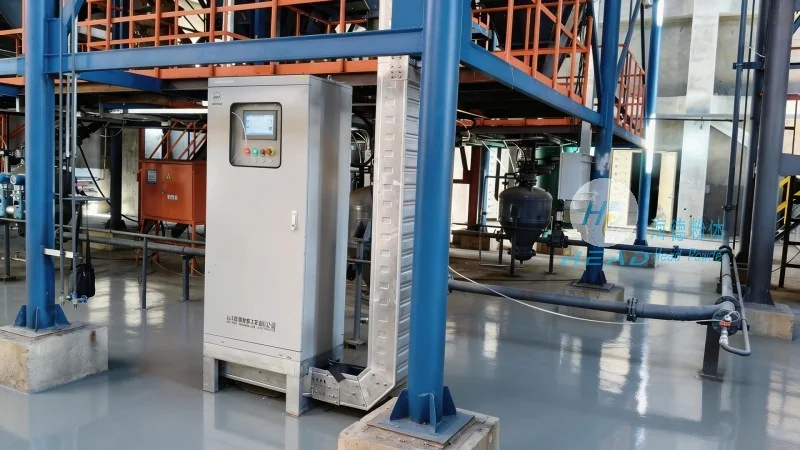
玻璃纖維輸送的特殊挑戰與技術對策
玻璃纖維物料具有獨特的物理性質,這使得其輸送過程比普通粉末物料更爲複雜。首先,玻璃纖維具有很強的吸附性和靜電性。在輸送過程中,纖維容易吸附在管道內壁上,導致管徑變小甚至堵塞。針對這一問題,專業的玻璃纖維氣力輸送系統會在管道內壁噴塗特氟龍等防粘塗層,並設置定期反吹或振動清理裝置,以防止纖維纏繞。
其次,玻璃纖維極其蓬鬆,體積密度小,這要求系統具備較大的輸送風量。如果風量不足,物料無法形成良好的流態化,就會產生“架橋”現象,導致供料不穩定。因此,在設計時建議充分考慮物料的休止角和流動性,優化供料器的設計,有助於物料能夠連續、均勻地進入輸送管道。