什麼是全自動供料粉體輸送線?設計原理又是什麼?
在工業生產中,粉體輸送是許多行業的關鍵環節,而全自動供料粉體輸送線作爲現代化生產設備,正逐漸成爲提升生產效率、支持生產安全的重要工具。它通過集成化的設計,實現了從物料進料、輸送、存儲到最終出料的自動化流程,改善了傳統人工或半自動化輸送方式中存在的效率低、勞動強度大、粉塵污染等問題。本文將深入探討全自動供料粉體輸送線的核心概念、設計原理,以及其在實際生產中的應用價值。
什麼是全自動供料粉體輸送線?
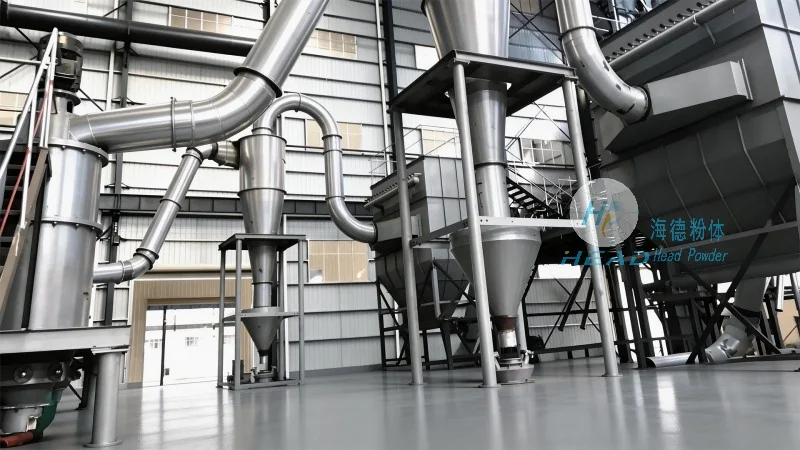
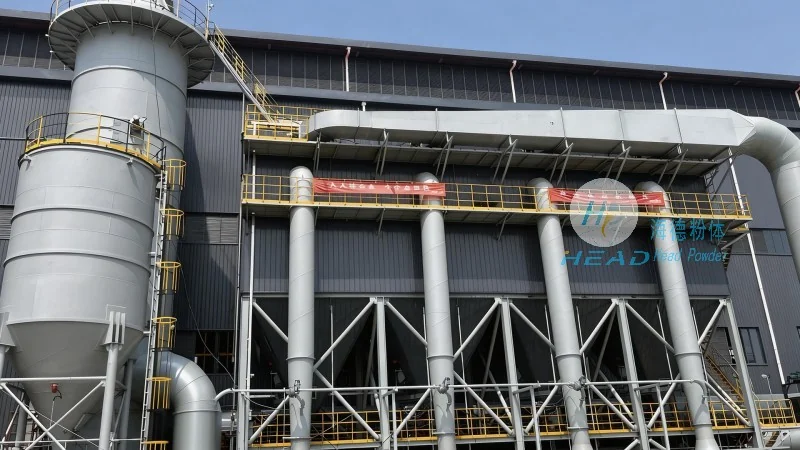
全自動供料粉體輸送線,是指通過自動化控制系統,對粉體物料進行連續、穩定、無塵的輸送、存儲和分配的設備系統。它通常由供料裝置、輸送管道、氣力輸送設備、控制單元以及必要的輔助設備(如除塵器、儲罐等)組成,能夠根據生產需求自動調整輸送量、輸送速度和輸送方向,實現物料的智能管理。與傳統的手動或半自動輸送方式相比,全自動供料粉體輸送線不僅有所提高了生產效率,還降低了人工操作成本,同時有效控制了粉塵飛揚,改善了工作環境。這種設備廣泛應用於化工、製藥、食品、建材等多個行業,是現代粉體加工生產線不可或缺的核心組成部分。
全自動供料粉體輸送線的設計原理
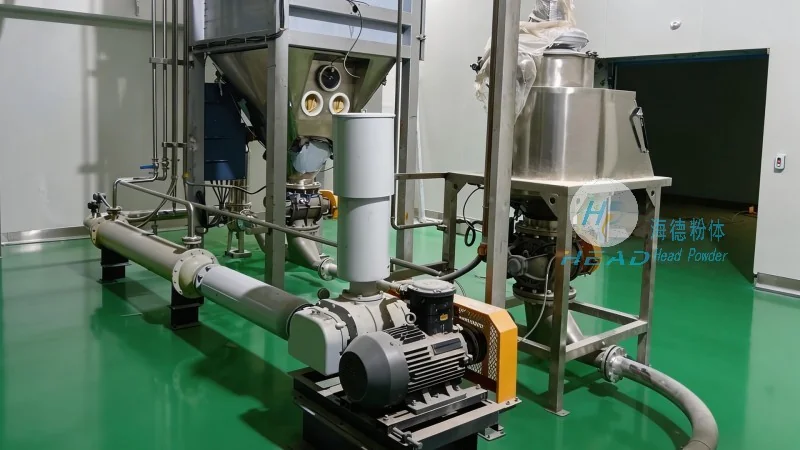
全自動供料粉體輸送線的設計基於氣力輸送技術,通過壓縮空氣或惰性氣體作爲動力,將粉體物料從供料點輸送到指定位置。其核心設計原理包括物料進料、氣固兩相流輸送、壓力控制以及自動化控制四個關鍵環節。首先,物料進料系統通常採用螺旋輸送機、振動喂料機或料斗等設備,將粉體物料均勻、連續地送入輸送管道。進料過程中,系統通過傳感器實時監測物料流量,有助於進料穩定。其次,氣固兩相流輸送是核心環節,壓縮空氣通過風機或氣泵產生,與粉體物料混合形成氣固兩相流,在管道內以通常速度流動,將物料輸送到目的地。輸送過程中,管道內的壓力和流速通過控制單元較爲準確調節,以適應不同物料的輸送特性。第三,壓力控制系統負責維持輸送管道內的壓力穩定,避免物料堵塞或泄漏,同時通過壓力傳感器實時反饋壓力數據,調整風量或進料量。最後,自動化控制單元是整個系統的“大腦”,通過PLC(可編程邏輯控制器)或工業計算機,集成傳感器、執行器以及人機界面(HMI),實現設備的遠程監控、參數設置和故障診斷。控制單元根據預設的生產參數(如輸送量、輸送距離、物料類型等),自動調整各設備的運行狀態,有助於輸送過程連續、高效、安全。此外,系統還配備有安全保護裝置,如過載保護、過壓保護、漏氣檢測等,以應對突發狀況,支持設備運行安全。通過這種集成化的設計,全自動供料粉體輸送線實現了從物料進料到輸送出料的全程自動化,大大提高了生產過程的穩定性和可靠性。
全自動供料粉體輸送線的主要特點與應用場景
全自動供料粉體輸送線相比傳統輸送方式,具有多項應用優勢,使其成爲現代工業生產的首選。首先,高效連續輸送:系統通過自動化控制,能夠實現物料的連續、穩定輸送,無需人工干預,大大提高了生產效率。例如,在化工生產中,粉體原料的連續輸送可以有助於反應釜的連續加料,避免因物料輸送中斷導致的反應停頓。其次,無塵環保:氣力輸送方式通過密閉管道輸送物料,有效防止了粉塵飛揚,改善了工作環境,同時減少了物料損耗,降低了環境污染。這對於食品、製藥等行業尤爲重要,符合衛生標準和環保要求。第三,靈活可調:系統可根據生產需求調整輸送量、輸送速度和輸送方向,適應不同生產工況。例如,在建材行業,可根據生產線的產量變化,調整粉體物料的輸送量,實現生產線的柔性化生產。第四,安全可靠:自動化控制系統配備了多重安全保護裝置,如過載保護、過壓保護、漏氣檢測等,有助於設備運行安全,減少事故風險。此外,系統還具備故障診斷功能,能實時監測設備運行狀態,及時發現並處理故障,支持生產連續性。在實際應用中,全自動供料粉體輸送線廣泛應用於化工、製藥、食品、建材、冶金等多個行業。例如,在化工行業,用於輸送各種粉體原料(如碳酸鈣、硫酸鈉等);在製藥行業,用於輸送藥品原料(如澱粉、糖粉等),有助於藥品生產過程中的衛生和安全;在食品行業,用於輸送麪粉、糖粉等食品原料,滿足食品生產的高標準要求;在建材行業,用於輸送水泥、石灰等粉體材料,提高生產線的自動化水平。這些應用場景充分體現了全自動供料粉體輸送線在提升生產效率、支持產品質量、改善工作環境方面的顯著作用。