紅糖氣力輸送技術解析:正壓與負壓模式對比
紅糖作爲重要的農產品和加工原料,其高效、安全的輸送方式對生產效率和質量控制至關重要。在紅糖加工過程中,氣力輸送技術因其連續、無接觸、自動化程度高的特點,成爲主流選擇。然而,不同的氣力輸送模式在適用場景、技術特點上存在差異。本文將深入解析紅糖氣力輸送中的正壓與負壓模式,幫助用戶根據實際需求選擇合適的輸送方案。
紅糖氣力輸送技術概述
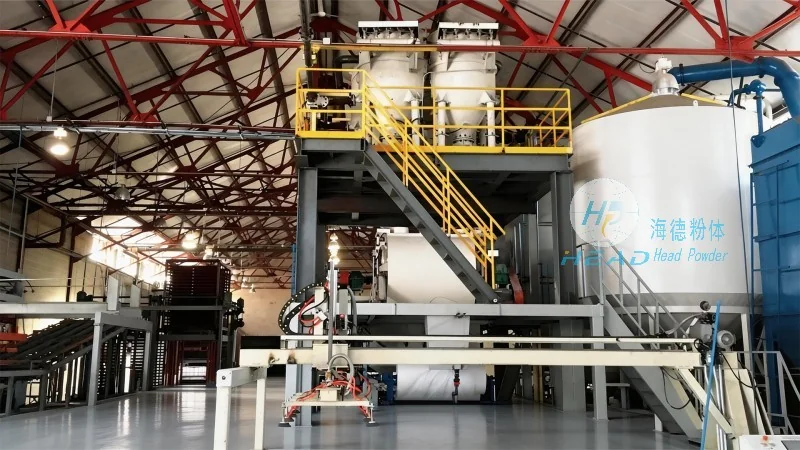
氣力輸送是一種利用氣體(通常爲空氣)作爲載體,將固體物料(如紅糖顆粒)與氣體混合後輸送的工藝。在紅糖行業,氣力輸送主要用於從原料倉到加工設備、從加工車間到包裝環節的物料傳輸。海德粉體作爲專業的粉體輸送設備製造商,長期致力於爲紅糖加工企業提供高效、可靠的氣力輸送解決方案,其技術團隊結合多年行業經驗,對正壓與負壓兩種氣力輸送模式有深入研究和應用實踐。
正壓氣力輸送模式詳解
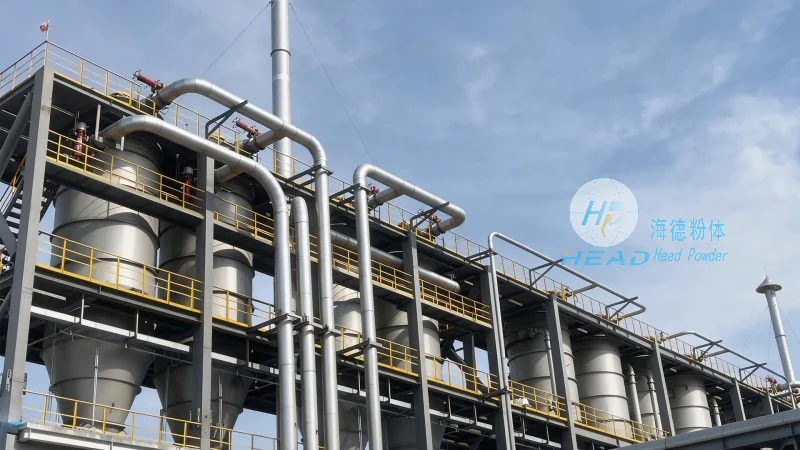
正壓氣力輸送模式通過空氣壓縮機產生高壓空氣,將紅糖物料與空氣混合後,以高速氣流的形式通過輸送管道進行輸送。該模式的核心設備包括空氣壓縮機、輸送管道、卸料裝置(如旋風分離器、布袋除塵器)等。正壓系統的工作原理是:空氣壓縮機將空氣壓縮至通常壓力(通常爲0.5-1.0MPa),與紅糖物料在供料器中混合,形成氣固兩相流,通過管道輸送至卸料點,通過旋風分離器等設備將紅糖與空氣分離,紅糖落入卸料斗,空氣則通過布袋除塵器過濾後排出。
正壓氣力輸送模式具有以下顯著優點:一是輸送距離長,通常可達數百米甚至更遠,能夠滿足長距離生產線(如從原料倉庫到加工車間、從加工車間到包裝線)的物料輸送需求;二是輸送效率高,可實現連續、大流量的物料輸送,減少人工裝卸的勞動強度;三是輸送過程無接觸,避免了物料的二次污染,有助於紅糖的衛生質量。然而,正壓模式也存在一些侷限性:一是設備投資較高,需要配置空氣壓縮機等高壓設備,初期成本較大;二是能耗較高,高壓空氣的壓縮過程消耗大量電能;三是對於紅糖顆粒的磨損較大,若紅糖顆粒較硬或含有雜質,可能導致管道內壁磨損加劇,縮短設備壽命。因此,正壓模式更適用於輸送距離長、物料量大、對輸送效率要求高的紅糖加工企業。
負壓氣力輸送模式詳解
負壓氣力輸送模式通過真空泵產生負壓,在吸嘴處形成負壓區,將紅糖物料吸入管道,與空氣混合後輸送至卸料點。該模式的核心設備包括真空泵、輸送管道、加料裝置(如吸嘴、加料斗)等。負壓系統的工作原理是:真空泵運行時,吸嘴處的壓力低於大氣壓,形成負壓,將紅糖物料從加料斗吸入,與空氣混合形成氣固兩相流,通過管道輸送至卸料點,在卸料點通過正壓或重力方式將紅糖與空氣分離,紅糖落入卸料斗,空氣則通過除塵設備排出。
負壓氣力輸送模式的優勢主要體現在設備簡單、投資成本低、維護方便。由於不需要高壓空氣壓縮機,負壓系統的設備投資僅爲正壓系統的1/2-1/3,且運行維護相對簡單。此外,負壓模式對輸送距離的要求較低,通常不超過100米,適用於短距離的物料輸送(如從加工設備到包裝線、從包裝線到成品倉)。然而,負壓模式也存在明顯的缺點:一是輸送距離有限,無法滿足長距離輸送需求;二是輸送效率較低,對於大流量物料,可能需要增加吸嘴數量或提高真空泵功率,導致能耗增加;三是對於潮溼或易結塊的紅糖,負壓輸送可能效果不佳,容易在管道內形成堵塞。因此,負壓模式更適用於輸送距離短、物料量小、對設備投資要求低的紅糖加工場景。
正壓與負壓模式的核心對比分析
爲了幫助用戶更清晰地選擇紅糖氣力輸送模式,海德粉體對正壓與負壓模式的關鍵參數進行了對比分析,具體如下:
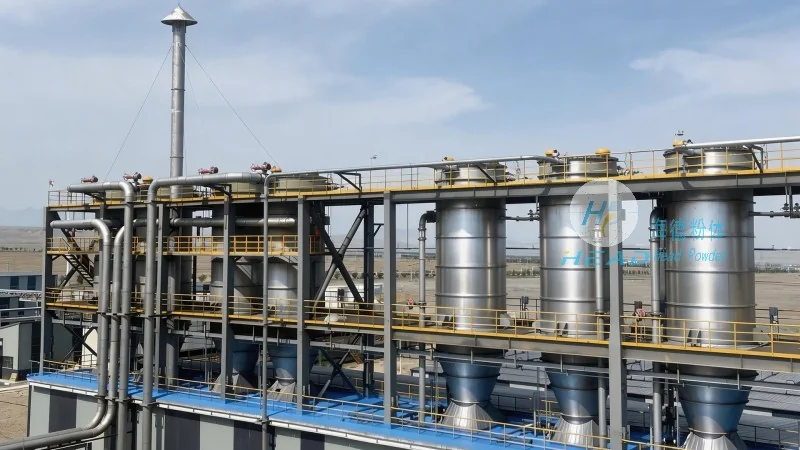
1. 輸送距離:正壓模式可達數百米,負壓模式通常不超過100米;
2. 設備投資:正壓模式較高,負壓模式較低;
3. 能耗水平:正壓模式較高,負壓模式較低;
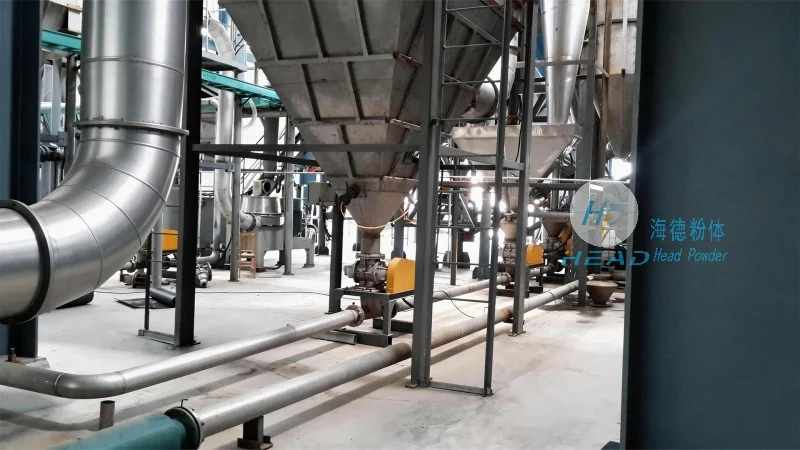
4. 輸送效率:正壓模式較高,負壓模式較低;
5. 物料適應性:正壓模式適合顆粒狀、乾燥、無結塊的紅糖;負壓模式適合小顆粒、乾燥、無結塊的紅糖,對潮溼或易結塊物料適應性較差;
6. 維護成本:正壓模式較高(需定期維護空氣壓縮機),負壓模式較低(真空泵維護相對簡單)。綜合來看,正壓模式在長距離、大流量、高效率的輸送需求下更具優勢,而負壓模式則適用於短距離、小流量、低成本的應用場景。企業在選擇時,應結合自身的生產線佈局、物料特性、預算限制等因素,綜合評估後確定較好方案。