酒麴氣力輸送的原理及工作場景特點
在酒麴生產過程中,物料的輸送環節直接影響生產效率與產品質量。酒麴作爲一種重要的發酵原料,其輸送方式的選擇不僅關係到生產線的連續性,更對酒麴的乾燥度、顆粒完整性有着關鍵影響。傳統的人工或機械輸送方式往往存在效率低、易污染、勞動強度大等弊端,而酒麴氣力輸送系統憑藉其高效、靈活、清潔的優勢,成爲現代酒麴生產線的可作爲選擇。本文將深入解析酒麴氣力輸送的原理、系統組成及典型工作場景,幫助用戶全面瞭解這一技術如何優化酒麴生產流程。
酒麴氣力輸送的原理解析
酒麴氣力輸送的核心原理是利用氣流的動力將物料顆粒與空氣混合,形成氣固兩相流,通過管道輸送至目的地。根據氣流壓力的不同,氣力輸送可分爲吸送式(負壓輸送)和壓送式(正壓輸送)兩種主要類型。吸送式系統通過風機在輸送管道內形成負壓,從吸口吸入物料,氣流攜帶物料沿管道移動,至分離器後,氣流與物料分離,物料被收集,氣流則通過除塵設備處理後排放。壓送式系統則由風機在管道內形成正壓,將物料從壓送口壓入管道,氣流推動物料前進,至卸料點後,物料與氣流分離,完成輸送。對於酒麴這類顆粒物料,通常採用壓送式系統,因爲其輸送距離可更遠,且能更好地控制氣流與物料的混合比例,有助於輸送效率。酒麴的顆粒大小一般在1-5毫米之間,溼度較低(通常低於10%),這些特性使得氣力輸送系統能夠有效避免物料在輸送過程中的破碎或受潮,保持酒麴的原始品質。
酒麴氣力輸送系統的核心組成
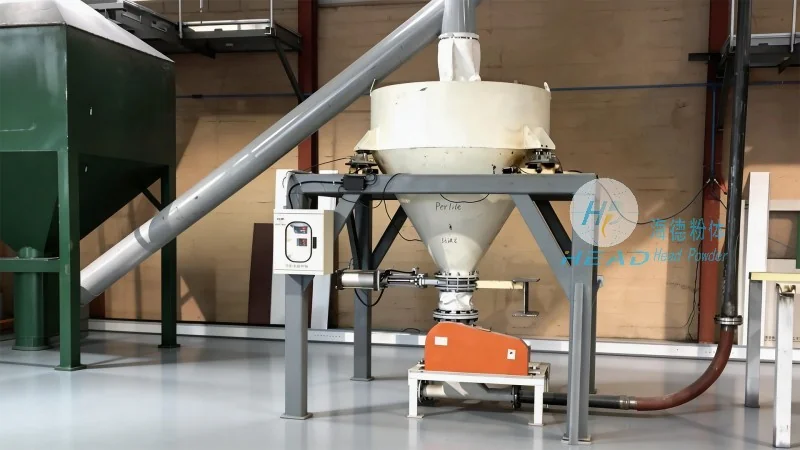
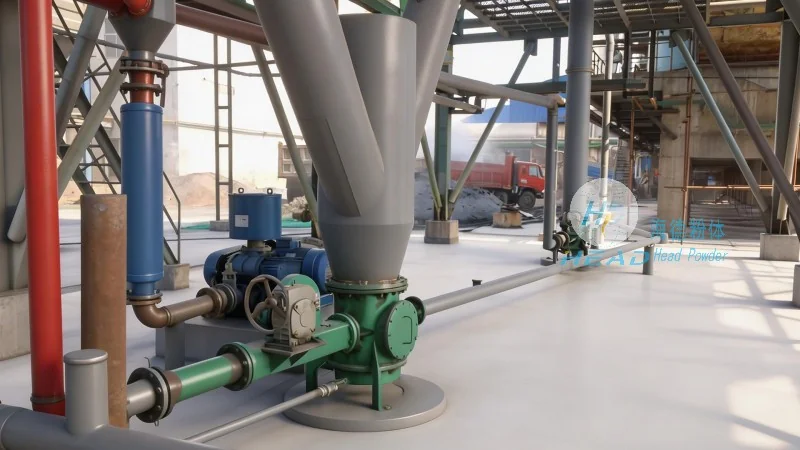
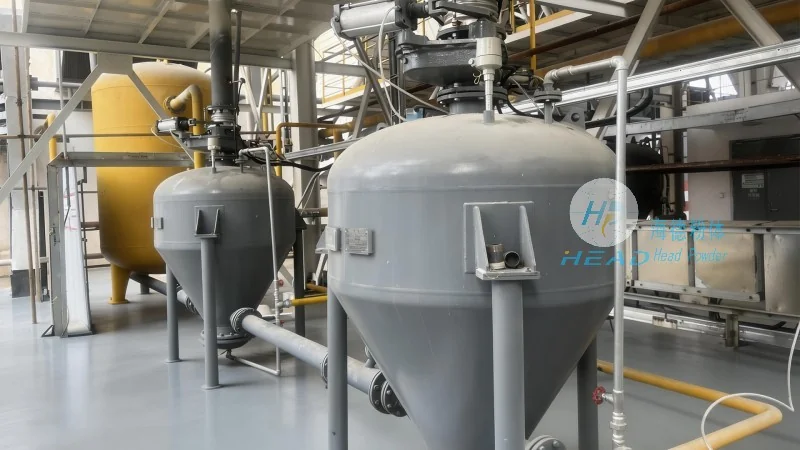
一個完整的酒麴氣力輸送系統通常由多個關鍵部件組成,各部件協同工作,實現物料的穩定輸送。首先是供料裝置,用於將酒麴均勻地送入輸送管道,常見的有星形給料機、螺旋輸送機等。星形給料機通過旋轉的星形葉片將物料間歇或連續地送入管道,其設計能夠有效防止物料堵塞,並可根據輸送量調整給料速度。其次是輸送管道,通常採用不鏽鋼或耐磨塑料材質,內壁光滑以減少物料與管道的摩擦,管道直徑根據酒麴的顆粒大小和輸送量確定,一般選擇50-150毫米的直徑。氣源設備是系統的動力核心,包括離心風機或羅茨風機,根據輸送距離和風量需求選擇,離心風機適用於長距離、低風壓輸送,羅茨風機則適用於短距離、高風壓輸送。輸送管道的末端通常配備分離裝置,如旋風分離器,用於將氣流與物料分離,旋風分離器通過離心力將物料從氣流中分離出來,收集至收料設備。收料設備則根據實際需求選擇,如料倉、儲罐或直接輸送至乾燥設備,有助於物料被安全、高效地收集。此外,系統還可能配備除塵設備,用於處理輸送過程中產生的粉塵,有助於環境清潔。
酒麴氣力輸送的工作流程詳解
酒麴氣力輸送的工作流程可分爲以下幾個步驟:1步,物料準備。酒麴從發酵池或乾燥設備中卸出,通過供料裝置(如星形給料機)均勻送入輸送管道。第二步,氣流啓動。氣源設備(如離心風機)啓動,產生通常風量的氣流,進入輸送管道。第三步,物料輸送。氣流推動物料沿管道移動,形成氣固兩相流,物料隨氣流前進至分離器。第四步,分離與卸料。物料在旋風分離器中因離心力作用被分離出來,落入收料設備(如料倉),氣流則通過除塵設備處理後排放。整個流程中,各部件的參數(如風量、風壓、給料速度)需根據酒麴的特性和輸送需求進行較爲準確調整,以有助於輸送效率較高、物料損失最小。例如,當輸送距離較長時,可能需要增加風機的風壓,或採用更大直徑的管道;當酒麴顆粒較小時,可能需要調整分離器的轉速或尺寸,以避免物料隨氣流逸出。通過優化各參數,酒麴氣力輸送系統能夠實現連續、穩定的物料輸送,滿足酒麴生產線的連續化需求。
酒麴氣力輸送的優勢分析
與傳統的皮帶輸送、鬥式提升機等輸送方式相比,酒麴氣力輸送系統具有顯著的優勢,這些優勢使其成爲酒麴生產線的常見方案。首先,高效性。氣力輸送系統可實現連續、大流量的物料輸送,相比人工或機械輸送,效率提升數倍,能夠滿足大規模酒麴生產的需求。其次,靈活性。系統可根據生產線的佈局調整輸送方向,通過改變管道的連接方式,實現物料的多點輸送或分路輸送,適應不同生產場景的需求。第三,清潔衛生。氣力輸送過程中,物料與空氣混合,避免了物料與機械部件的直接接觸,減少了污染風險,有助於酒麴的衛生質量。第四,適用性廣。無論是乾燥的顆粒物料還是溼度較低的酒麴,氣力輸送系統都能有效處理,且對物料的顆粒大小、形狀等要求較低,適用範圍廣泛。此外,氣力輸送系統佔地面積小,安裝靈活,維護成本低,能夠降低酒麴生產線的整體運營成本。對於酒麴生產而言,這些優勢意味着更高的生產效率、更穩定的產品質量以及更低的勞動強度,從而提升企業的整體競爭力。
典型工作場景:傳統酒麴生產線的應用
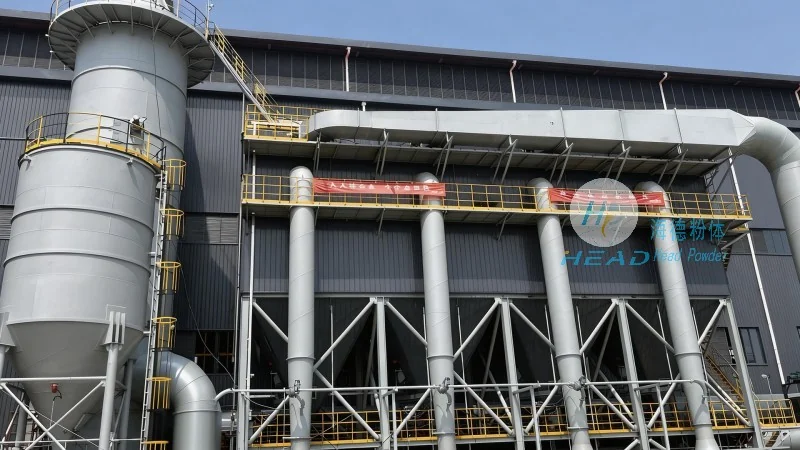
以某傳統酒麴生產線的改造爲例,該生產線原本採用人工搬運或皮帶輸送方式,存在效率低、物料污染、勞動強度大等問題。改造後引入酒麴氣力輸送系統,實現了生產線的自動化升級。具體應用場景如下:酒麴在發酵車間完成發酵後,通過星形給料機送入氣力輸送管道,由離心風機推動,輸送至乾燥設備進行二次乾燥。輸送過程中,酒麴的顆粒完整性和乾燥度均得到有效保持,避免了傳統輸送方式中可能出現的破碎或受潮問題。乾燥後的酒麴通過分離器收集至儲存料倉,再由輸送系統送至包裝車間。整個流程中,氣力輸送系統實現了物料的連續輸送,減少了人工干預,提高了生產效率。據該酒廠統計,改造後酒麴輸送效率提升了約40%,物料損失率降低了15%,同時降低了勞動強度,改善了工作環境。這一案例充分證明了酒麴氣力輸送系統在傳統酒麴生產線中的適用性和優越性,爲其他酒廠提供了可借鑑的解決方案。