鑄造砂氣力輸送系統技術解析:正壓語負壓輸送模式對比
在鑄造行業生產流程中,鑄造砂的輸送效率與輸送方式直接影響生產線的整體運行效率。傳統的人工或機械輸送方式存在揚塵大、效率低、勞動強度高等問題,而氣力輸送系統憑藉其自動化、高效、環保的優勢,成爲鑄造砂輸送的可作爲選擇。本文將深入解析鑄造砂氣力輸送系統的技術原理,並對比正壓與負壓輸送模式的差異,爲鑄造企業提供科學、高效的輸送解決方案。
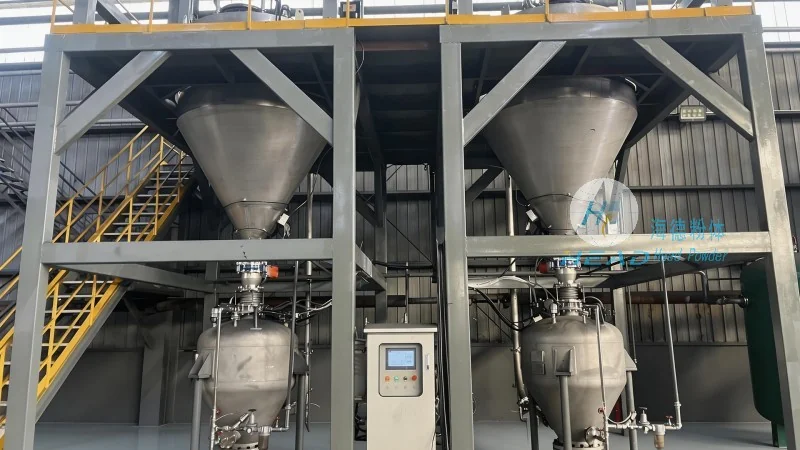
鑄造砂氣力輸送系統:傳統輸送的革新選擇
鑄造砂作爲鑄造生產的核心原料,通常具有顆粒大小不均、溼度較高、易產生粉塵等特點。這些特性使得傳統輸送方式難以滿足生產需求。氣力輸送系統通過空氣動力將物料輸送,能夠改善傳統輸送的痛點,如減少揚塵污染、提高輸送效率、降低勞動強度,同時有助於物料輸送的穩定性和連續性。對於鑄造企業而言,選擇合適的氣力輸送系統不僅能提升生產效率,還能降低運營成本,實現綠色生產。
正壓與負壓輸送模式的技術解析
氣力輸送系統主要分爲正壓輸送(壓送)和負壓輸送(吸送)兩種模式,兩種模式各有特點,適用於不同的生產場景。正壓輸送通過高壓風機將空氣與物料混合,以較高壓力將物料從供料點輸送到卸料點;負壓輸送則通過真空泵在輸送管道內形成負壓,將物料從吸料點吸入並輸送到卸料點。這兩種模式在輸送原理、設備配置、適用場景等方面存在顯著差異,企業需根據自身生產需求選擇合適的模式。
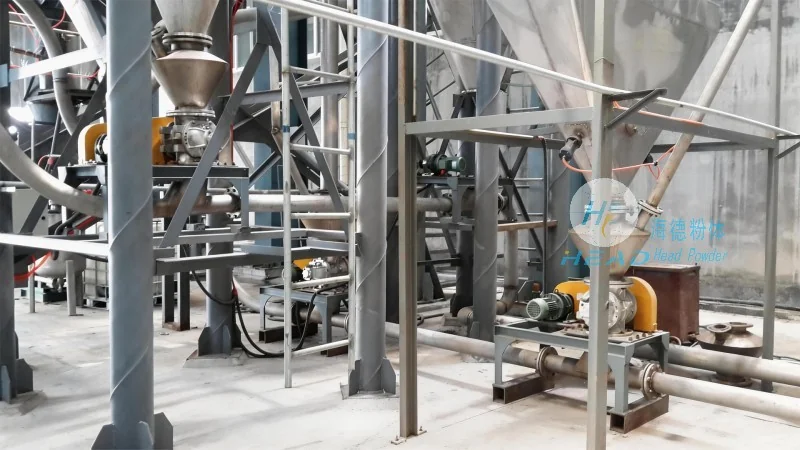
正壓輸送模式:高壓驅動,長距離高效輸送
正壓輸送模式通常採用高壓離心風機或羅茨風機作爲動力源,通過提高空氣壓力將物料輸送至較遠的距離。其優點包括:輸送距離長,可達數百米甚至更遠;輸送能力大,能夠滿足大流量物料的輸送需求;系統運行穩定,適合連續生產。然而,正壓輸送也存在一些缺點,如設備投資較高,能耗較大,對管道密封性要求高,若密封不良可能導致粉塵泄漏。此外,正壓輸送對物料的適應性相對較強,但若物料顆粒過大或溼度較高,可能需要預處理以避免堵塞管道。對於鑄造企業中需要長距離、大流量輸送鑄造砂的場景,正壓輸送模式是較爲理想的選擇。
負壓輸送模式:低壓吸送,粉塵控制更優
負壓輸送模式通過真空泵在輸送管道內形成負壓環境,將物料從吸料點吸入並輸送到卸料點。其優點包括:對物料破損影響小,適合輸送易碎或顆粒較細的物料;粉塵控制效果更佳,管道內負壓環境能有效減少粉塵外泄,降低環境污染;設備投資相對較低,能耗較低。然而,負壓輸送的輸送距離有限,通常適用於短距離輸送(一般不超過100米);輸送能力相對較小,不適合大流量物料的輸送;系統對管道的密封性要求同樣較高,若密封不良可能導致空氣泄漏,影響輸送效率。對於鑄造企業中需要短距離輸送、對粉塵控制要求高的場景,負壓輸送模式更爲合適。
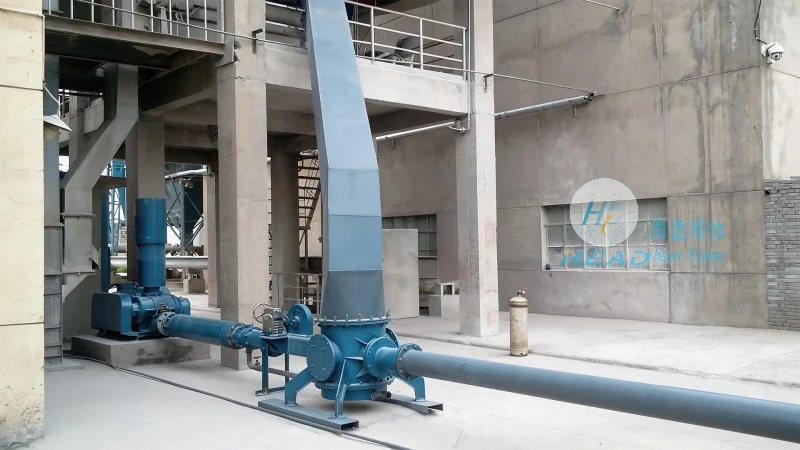
海德粉體:定製化鑄造砂氣力輸送解決方案
山東海德粉體工程有限公司作爲專業的粉體輸送設備製造商,擁有豐富的鑄造砂氣力輸送系統設計經驗。公司根據客戶的具體生產需求,提供從設備選型、系統設計到安裝調試的一站式服務。無論是選擇正壓輸送還是負壓輸送模式,海德粉體都能結合物料特性、輸送距離、生產效率等因素,爲客戶定製最合適的氣力輸送方案。公司採用優良品質的設備部件,有助於系統的正常運行,同時提供完善的售後服務,解決客戶後顧之憂。許多鑄造企業通過採用海德粉體的氣力輸送系統,成功實現了生產效率的提升和成本的降低,驗證了其技術的可靠性與較好性。
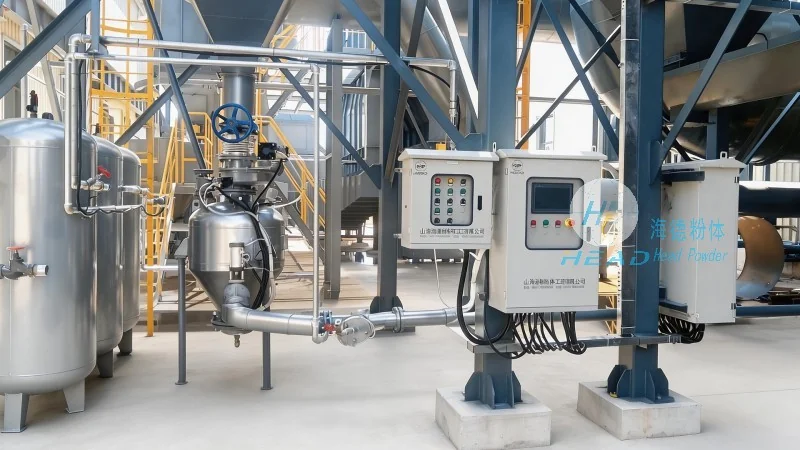
專業團隊與客戶案例
海德粉體擁有一支由資深工程師和技術人員組成的專業團隊,他們具備豐富的行業經驗,能夠針對鑄造企業的具體問題提供專業的解決方案。公司還積累了衆多成功案例,例如爲某鑄造企業設計的正壓鑄造砂輸送系統,成功實現了長距離、大流量的穩定輸送,改善了傳統輸送的揚塵問題;爲另一家鑄造企業提供的負壓輸送系統,則因其對粉塵控制的優勢,獲得了客戶的廣泛好評。這些案例充分證明了海德粉體在鑄造砂氣力輸送領域的專業能力與市場認可度。
如果您在鑄造砂輸送方面遇到難題,或需要定製化的氣力輸送系統解決方案,歡迎聯繫山東海德粉體工程有限公司的張經理。他將以專業的知識和豐富的經驗,爲您提供一對一的諮詢服務,幫助您選擇最合適的輸送方案。聯繫電話:15662777102,期待與您合作,共同提升鑄造生產效率!