小蘇打氣力輸送系統技術解析:正壓語負壓輸送模式對比
在工業生產中,小蘇打作爲一種常見的化工原料,廣泛應用於食品、醫藥、紡織等多個領域。隨着生產規模的擴大,小蘇打的輸送效率與安全性成爲企業關注的重點。氣力輸送系統憑藉其密閉、高效、無污染等優勢,成爲小蘇打輸送的可作爲選擇。然而,氣力輸送系統存在正壓和負壓兩種模式,不同模式在輸送原理、適用場景及優缺點上存在顯著差異。本文將深入解析小蘇打氣力輸送系統的正壓與負壓模式,並介紹山東海德粉體工程有限公司(簡稱海德粉體)針對小蘇打物料的定製化解決方案。
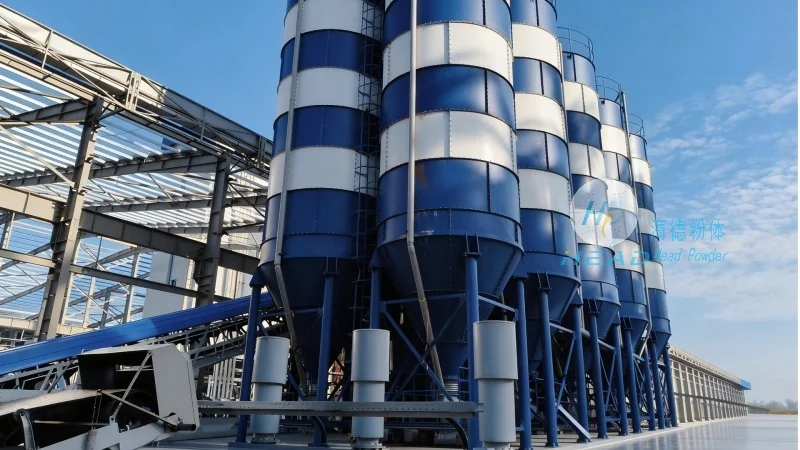
小蘇打,學名碳酸氫鈉,是一種白色結晶性粉末,具有易結塊、吸溼性強的特點。其顆粒通常爲20-200目,密度約爲2.2g/cm³。傳統輸送方式如皮帶輸送機易導致物料磨損、粉塵飛揚,甚至因結塊堵塞設備,影響生產效率。氣力輸送系統通過空氣動力將小蘇打從供料點輸送到接收點,改善了上述問題。然而,選擇何種輸送模式需結合物料特性、輸送距離及環境要求等因素。
正壓輸送模式:壓縮空氣驅動的高效輸送
正壓輸送模式是指通過壓縮空氣將物料從供料點輸送到接收點,系統內壓力高於大氣壓。該模式通常採用星型閥或螺旋供料器作爲供料設備,通過壓縮空氣將物料壓入輸料管,再由分離器將物料與空氣分離。正壓輸送系統的核心設備包括空氣壓縮機、輸料管、分離器及收料器。
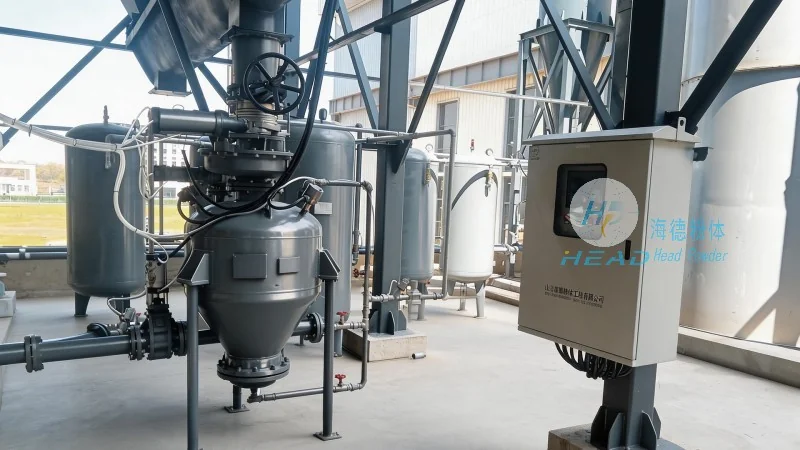
正壓輸送模式具有以下優勢:首先,輸送距離長,可達數百米甚至更遠,適用於工廠內長距離物料轉移;其次,輸送效率高,物料輸送速度可達10-20m/s,能滿足大規模生產需求;此外,系統結構相對簡單,維護成本較低。然而,正壓輸送也存在明顯缺點:一是系統密封要求高,若密封不良會導致空氣泄漏,增加能耗;二是可能對環境造成通常壓力,需配備可靠的密封裝置。對於小蘇打等易結塊物料,正壓輸送需注意供料器的防堵設計,避免物料在供料器內堆積。
負壓輸送模式:真空吸送的環保選擇
負壓輸送模式則通過真空泵或風機在系統內形成負壓,將物料從接收點吸至供料點。該模式通常採用吸嘴或真空供料器,通過負壓將物料吸入輸料管,再由分離器分離物料與空氣。負壓輸送系統的核心設備包括真空泵、吸嘴、輸料管及分離器。
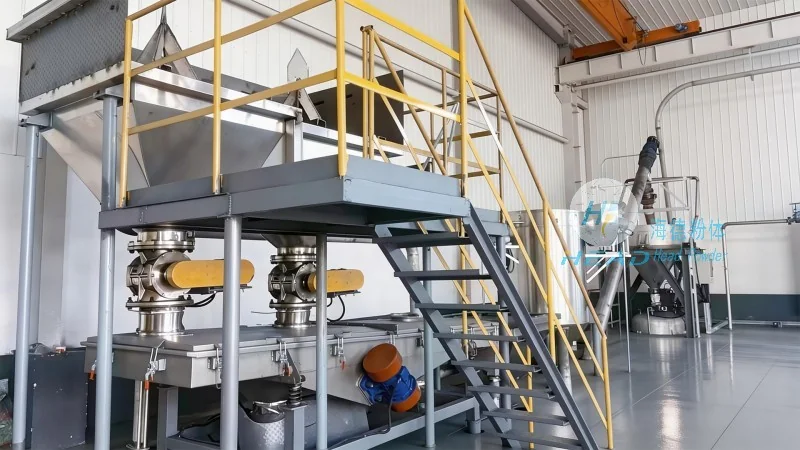
負壓輸送模式的優勢主要體現在環保性上:系統密閉性好,物料在輸送過程中不會泄漏,有效控制粉塵污染,適用於對環境要求嚴格的場所;其次,對物料適應性較強,即使物料顆粒較小或溼度較高,也能穩定輸送。然而,負壓輸送的缺點也不容忽視:一是輸送距離短,通常不超過100米,不適合長距離輸送;二是輸送效率較低,物料速度較慢,可能影響生產節奏;三是真空泵能耗較高,長期運行成本較高。對於小蘇打等易吸溼物料,負壓輸送需注意吸嘴的防堵設計,避免物料在吸嘴內堵塞。
正壓與負壓模式對比:如何選擇?
在選擇小蘇打氣力輸送模式時,需綜合考慮以下因素:一是輸送距離:若距離超過100米,正壓輸送爲首選;若距離較短,負壓輸送更經濟。二是物料特性:對於易結塊、吸溼性強的小蘇打,正壓輸送需加強防堵措施;對於粉塵控制要求高的場景,負壓輸送更合適。三是環境要求:若需嚴格防止粉塵污染,負壓輸送更優;若對設備密封要求不高,正壓輸送更經濟。四是成本考量:正壓輸送設備初期投資較高,但運行成本較低;負壓輸送設備初期投資較低,但長期運行成本較高。綜合來看,海德粉體建議,對於長距離、大規模生產的小蘇打輸送,採用正壓輸送模式;對於短距離、環保要求高的場景,採用負壓輸送模式。
海德粉體:定製化小蘇打氣力輸送解決方案
山東海德粉體工程有限公司作爲專業粉體輸送設備製造商,擁有20餘年行業經驗,針對小蘇打等易結塊物料的特性,研發了多種氣力輸送系統。公司可根據客戶具體工況,提供正壓或負壓輸送模式的定製化解決方案。例如,對於某食品廠的小蘇打輸送需求,海德粉體採用正壓輸送系統,通過優化供料器結構,改善了物料結塊問題,輸送效率提升了30%;對於某醫藥廠的小蘇打輸送需求,海德粉體採用負壓輸送系統,通過加強密封設計,有助於了物料輸送的環保性,粉塵排放量降低了80%。
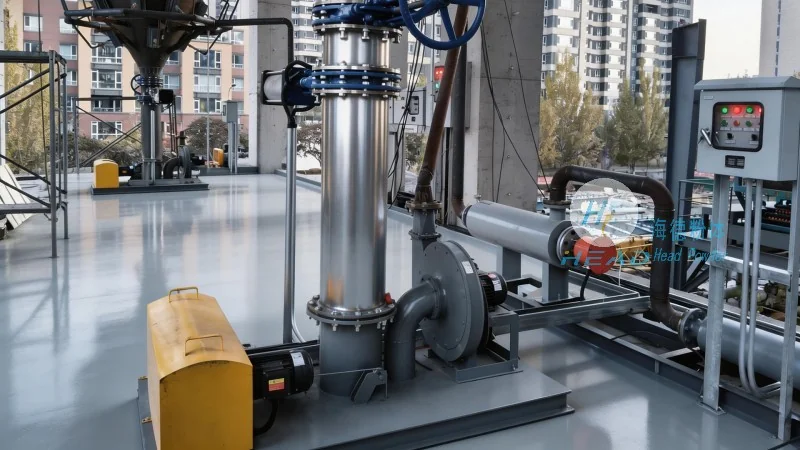
海德粉體的氣力輸送系統不僅包括輸送設備,還提供完整的配套服務,如管道設計、分離器選型、控制系統集成及安裝調試。公司技術團隊擁有豐富的現場經驗,能根據客戶實際需求,制定較好的輸送方案。同時,公司提供完善的售後服務,包括設備維護、故障排除及技術支持,有助於系統持續運行。
如需瞭解小蘇打氣力輸送系統的具體方案,可聯繫張經理,電話:15662777102。海德粉體將爲您提供專業、高效、環保的輸送解決方案,助力企業提升生產效率,降低運營成本。